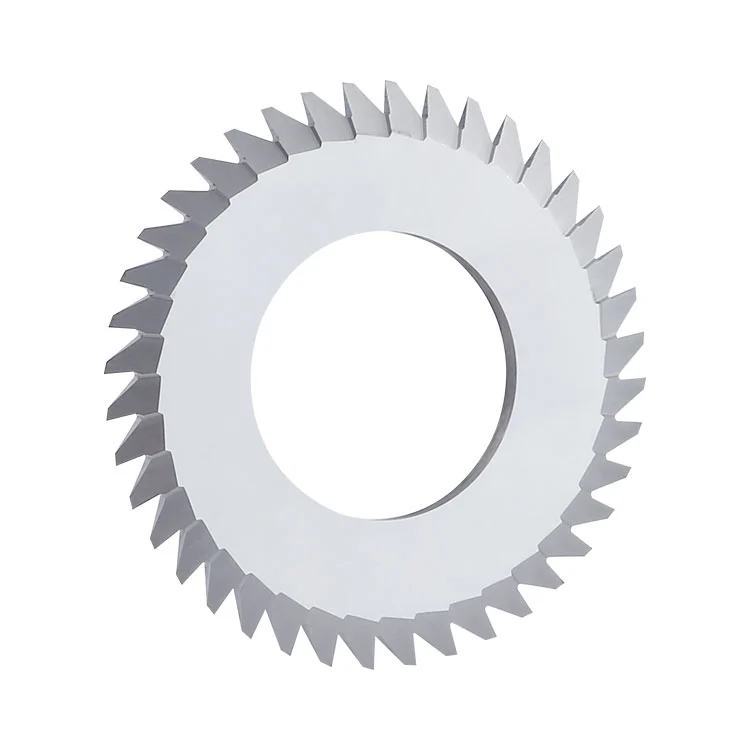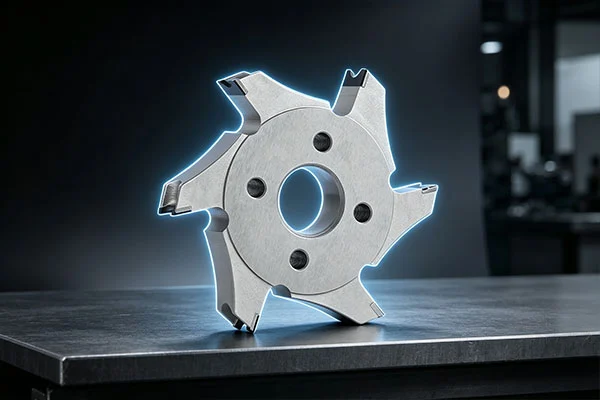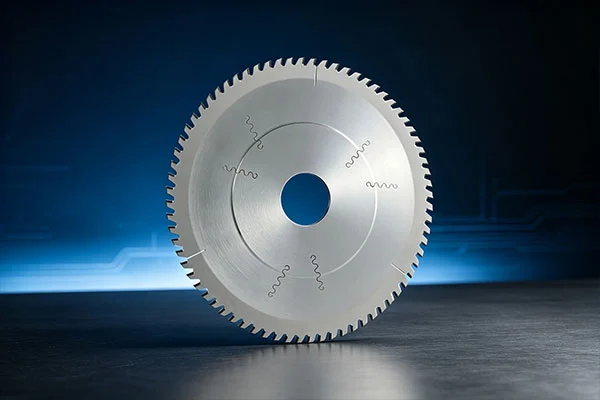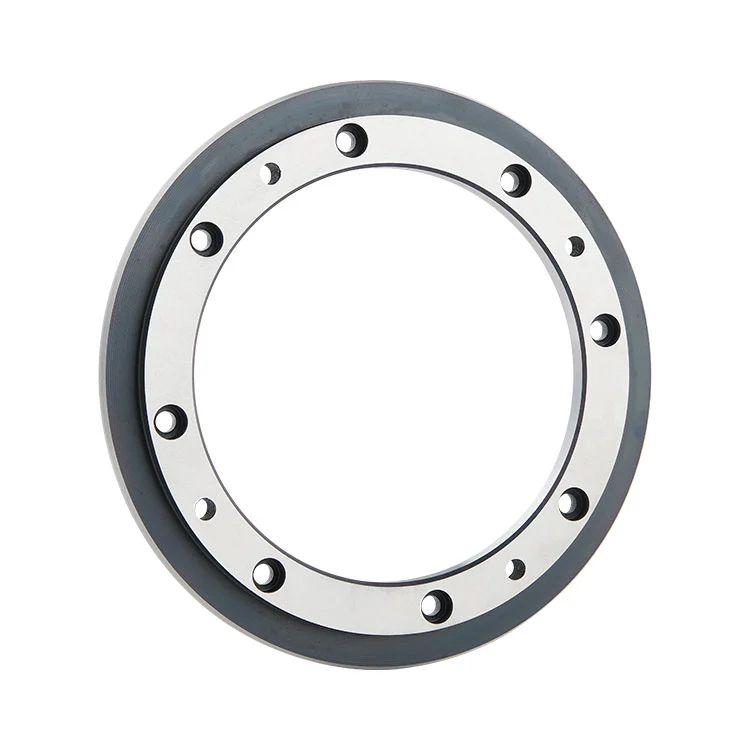
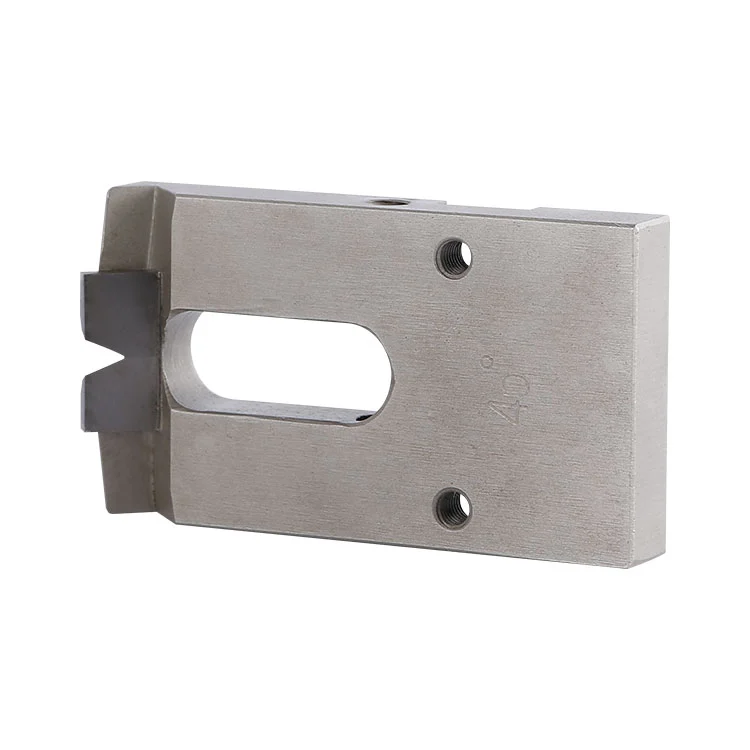
Como fabricante chino, Winway ofrece el cortador de biselado neumático para PCB de carburo, una hoja especial que se combina con las máquinas biseladoras neumáticas. Adopta una estructura combinada de un sustrato de hoja soldado con un filo de acero de tungsteno de aleación dura. Impulsado por la alimentación neumática del equipo, se utiliza principalmente para el procesamiento de biselado de dedos de oro de PCB. El filo presenta una alta dureza y una larga resistencia al desgaste, lo que proporciona un ángulo de bisel uniforme y una superficie de bisel suave. Cumple con los requisitos de la producción de biselado en masa de dedos de oro de PCB y es compatible con varios equipos de biselado neumático de PCB.
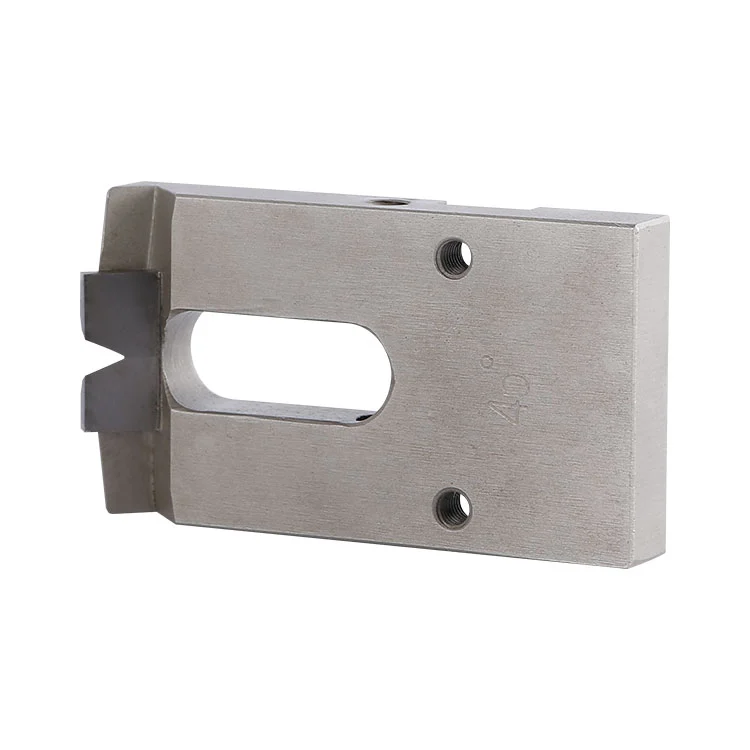
Cortador biselado neumático de PCB de carburo: una hoja de corte biselada fabricada soldando un borde cortante de aleación dura de grano ultrafino (acero de tungsteno) sobre un sustrato de acero aleado. Combinada con una máquina biseladora neumática con dedo de oro, completa el biselado en el área del dedo de oro de la PCB mediante alimentación neumática.
La cuchilla se fija en el portaherramientas de la biseladora neumática. El cilindro proporciona una presión estable para empujar la hoja en contacto con el área del dedo dorado de la PCB que se mueve a alta velocidad a una velocidad uniforme. El filo de corte de acero de tungsteno corta el filo del dedo dorado en un ángulo preestablecido, completa el biselado en una sola pasada y elimina los bordes afilados y las rebabas. La presión neumática se puede ajustar para controlar la profundidad de corte y evitar daños en la lámina de cobre a los dedos de oro causados por un corte excesivo.
La personalización no estándar está disponible.
| Código de parámetro | Nombre | Descripción |
| L | Longitud total de la hoja | Personalizado según modelo de equipo. |
| L1 | Longitud de la sección de corte | Personalizado según el ancho efectivo del dedo de oro procesado |
| b | Ancho de la hoja | Coincidencia del espacio de instalación del portaherramientas |
| a | Grosor de la hoja | Coincide con la ranura de montaje del portaherramientas. |
Orificio de montaje:Orificio de ajuste de la tira, que permite un ajuste fino de la posición delantera y trasera.
Innovador:Borde soldado de acero de tungsteno, ángulo de bisel personalizable a petición del cliente (común 30°/45°).
● Biselado de dedos dorados de PCB:Procesamiento de biselado y biselado para dedos dorados de placas de circuito PCB (placa FR-4, placa BT, placa de alta Tg).
● Procesamiento de pines de contacto del conector:Procesamiento en pendiente para clavijas de contacto de conectores para eliminar los bordes afilados de los dedos dorados y evitar rayones durante la conexión.
● Procesamiento de prototipos de PCB:Proceso de biselado con dedos de oro para placas prototipo de PCB.
● Producción en masa:Proceso de biselado con dedos de oro para placas de producción en masa de PCB.
● Equipo neumático:Operación de biselado combinada con todo tipo de biseladoras neumáticas.
● Limitación de materiales:No se pueden procesar placas metálicas gruesas o piezas metálicas sólidas; solo para biselar finas láminas de cobre de dedos dorados de PCB.
● Limitación de procesamiento:No apto para desbaste y eliminación de material pesado; Sólo apto para microbiselado de precisión.
● Condiciones de polvo:No apto para entornos con polvo masivo de fibra de vidrio sin recolección de polvo, lo que acelerará el desgaste del filo.
● Condiciones del equipo:No se puede utilizar en equipos antiguos con presión neumática inestable y vibraciones violentas.
● Objetos extraños:Está prohibido cortar tablas con impurezas duras u objetos extraños, ya que pueden provocar fácilmente que se rompan los bordes.
Idea falsa:Un ángulo más grande significa un mejor rendimiento.
Corrección:El ángulo se seleccionará según las especificaciones del conector. Un ángulo excesivamente grande reducirá fácilmente el espesor efectivo del cobre de los dedos de oro y afectará la conducción eléctrica.
Idea falsa:Una hoja más gruesa brinda una vida útil más larga.
Corrección:El espesor de la hoja debe coincidir con el ancho de la ranura del portaherramientas. El espesor no coincidente provoca vibraciones y una superficie biselada ondulada.
Idea falsa:Las cuchillas para todas las biseladoras neumáticas son universales.
Corrección:Las diferentes marcas de máquinas biseladoras difieren en el orificio de montaje, la longitud total y la posición del filo. Las cuchillas no se pueden intercambiar directamente; Se requiere verificación de las dimensiones de montaje.
Idea falsa:Un borde de acero de tungsteno más ancho significa una vida útil más larga.
Corrección:Un filo demasiado ancho aumenta la resistencia al corte y puede provocar fácilmente que la tabla se mueva y se raye el dedo dorado.
1. Confirme que el portaherramientas esté bien cerrado y que la hoja no esté suelta antes del montaje. Está prohibido el encendido sin bloqueo.
2. La presión neumática no deberá exceder el límite superior nominal del equipo. Una presión excesiva puede provocar que los bordes se astillen y se dañen los dedos de oro.
3. Está prohibido procesar tableros apilados o superpuestos. Alimentación de una sola placa únicamente.
4. Deje de usar la hoja y retírela para inspeccionarla si el filo golpea un objeto duro o si se produce una colisión con la herramienta.
5. Está prohibido el procesamiento prolongado sin un dispositivo de recolección de polvo. El polvo acumulado rayará el filo y la superficie de la tabla.
6. Está prohibida la instalación de la hoja inversa, ya que rayará directamente los dedos dorados.
Posibles causas:Hoja floja, presión neumática inestable, portaherramientas desgastado o filo desafilado.
Posibles causas:Filo de corte desconchado, velocidad de avance excesiva, presión excesiva o filo sin pasivación del filo.
Posibles causas:Velocidad de alimentación de la tabla fluctuante, instalación de la hoja desplazada o presión inestable del cilindro.
Posibles causas:Objetos extraños dentro de la tabla, sobrepresión instantánea, colisión de la tabla o sujeción excéntrica de la hoja.
● Limpie el polvo de fibra de vidrio y los restos de cobre del borde de la hoja y del portaherramientas después de cada parada.
● Inspeccione el filo con regularidad y reemplácelo o recúlelo de manera oportuna si encuentra muescas o desgaste.
● Guarde las hojas en una caja protectora. El filo no deberá entrar en contacto directo con objetos duros para evitar daños por colisión.
● Aplique una fina capa de aceite antioxidante en el filo para un almacenamiento prolongado y manténgalo en un ambiente seco.
● Limpie la superficie de montaje del portaherramientas al retirar y reinstalar la hoja para asegurar un ajuste plano.
R1: Sí. El filo de acero de tungsteno se puede rectificar para restaurar el ángulo de bisel y reducir los costos de reemplazo. El reamolado está disponible siempre que el sustrato no esté deformado.
R2: Sí. Hay disponibles ángulos comunes de 30° y 45°, y se pueden personalizar otros ángulos especiales.
A3: Primero, verifique si el filo está astillado. Luego reduzca la presión neumática y la velocidad de alimentación y realice un tratamiento de pasivación de bordes.
R4: Verifique si la hoja está instalada en paralelo, inspeccione el desgaste del portaherramientas y el desplazamiento de la guía de alimentación y vuelva a calibrar la posición de la hoja.
DIRECCIÓN
Edificio 17, Parque Industrial Yonglida Tiansheng, Avenida Gangkou No. 50, Distrito de Wanjiang, Ciudad de Dongguan, Provincia de Guangdong, China
Teléfono
Correo electrónico