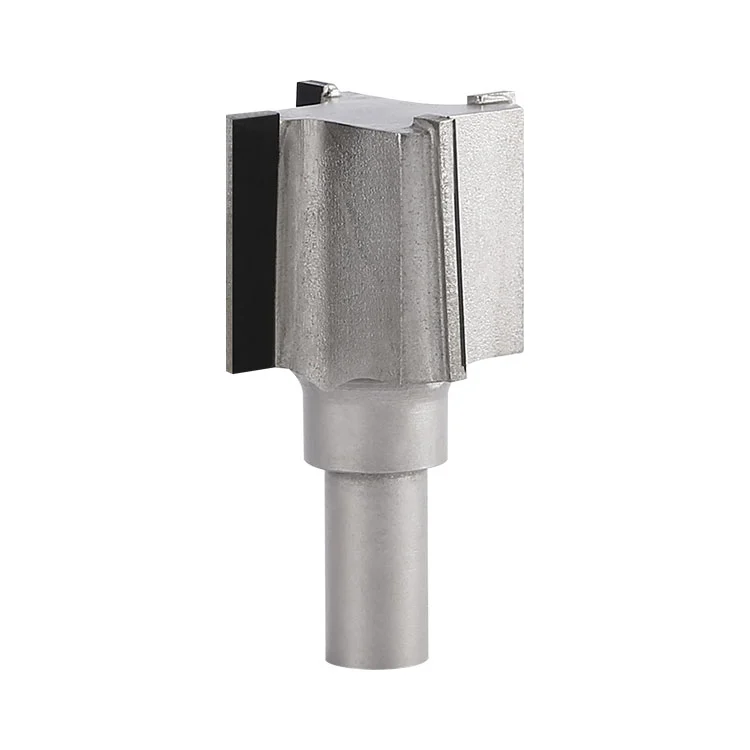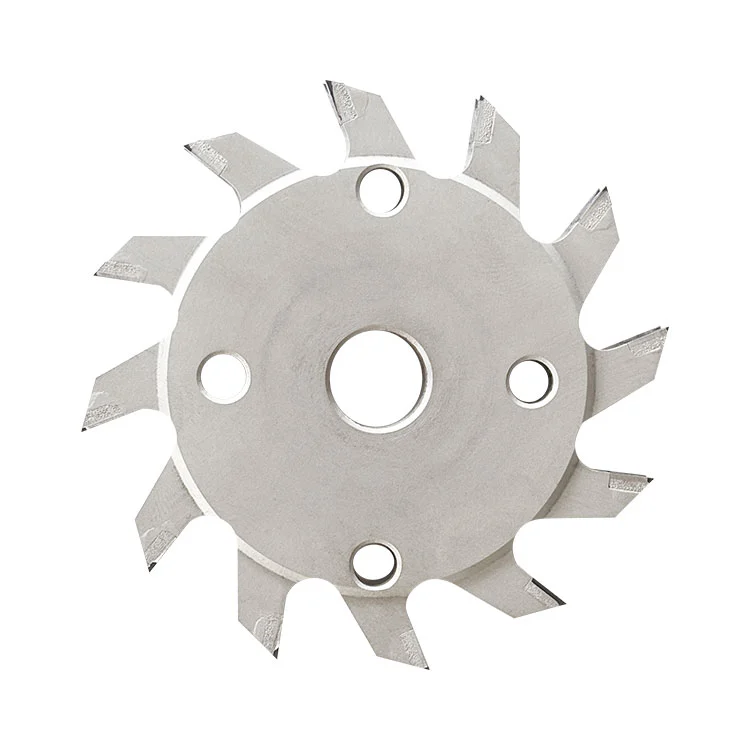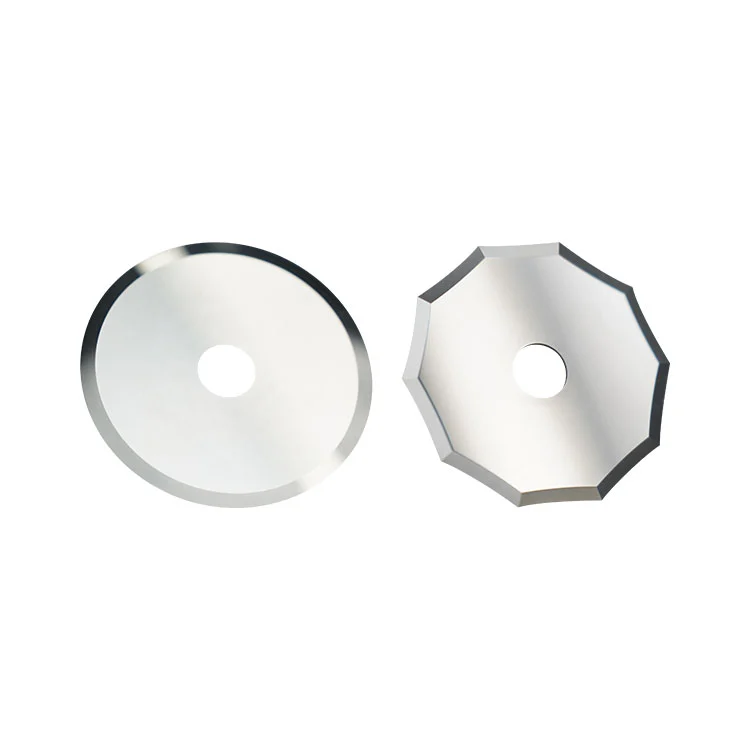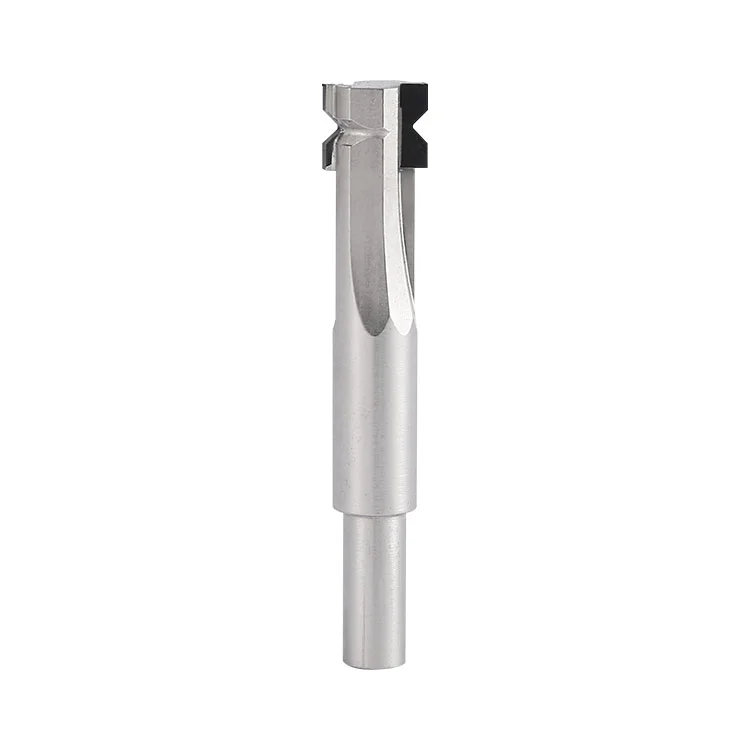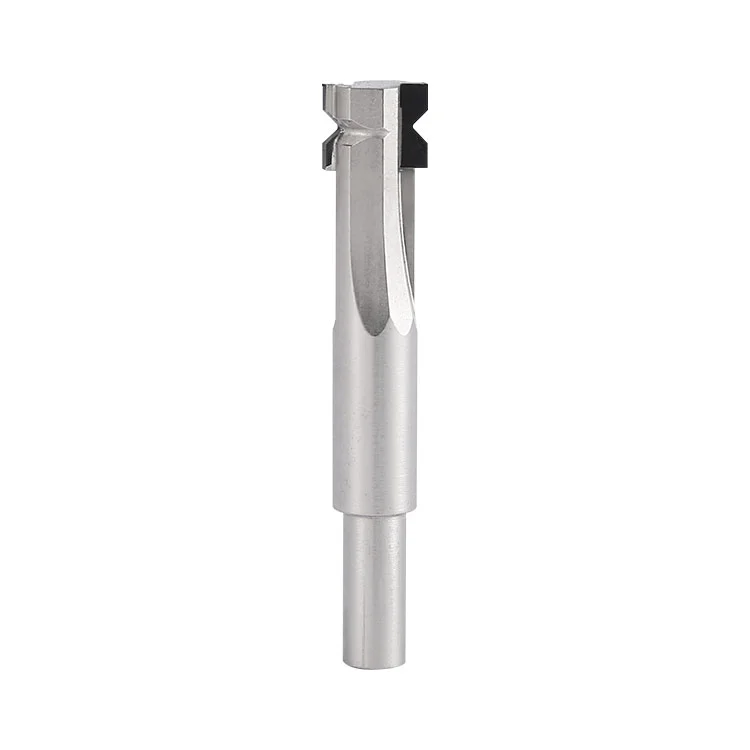
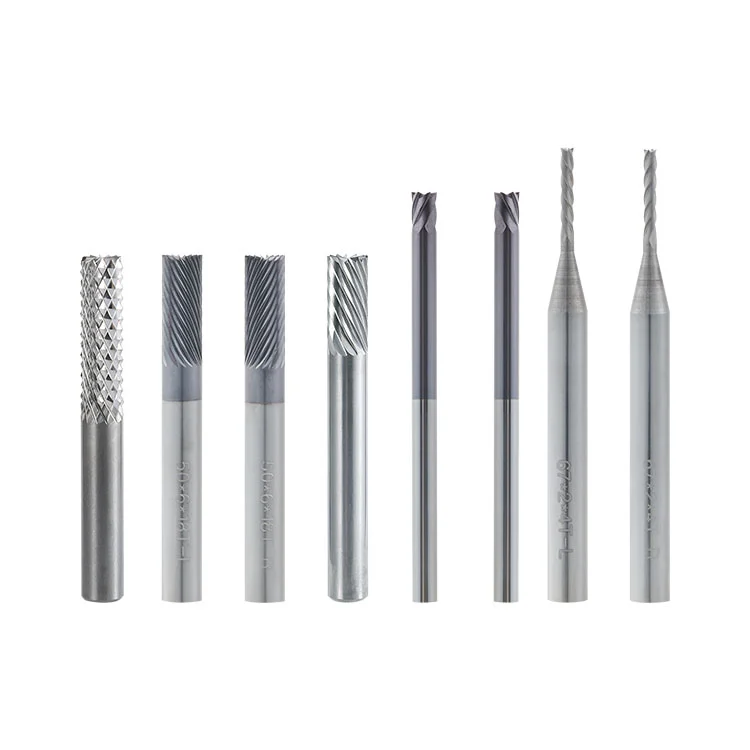
Dongguan Weicheng Electronic Co., Ltd.desarrolla herramientas de corte de PCB para el procesamiento de placas industriales, incluida laCortador biselado de bordes de PCB de carburo, una herramienta de carburo cementado sólido diseñada para biselar y achaflanar con dedos de oro. Con una estructura de vástago recto y un filo pasivado con pulido espejo, este cortador ayuda a producir superficies inclinadas suaves al tiempo que reduce el riesgo de rayar o pelar la capa chapada en oro durante la preparación del conector de PCB.
1. Por qué es importante el biselado con dedos dorados
2. Cómo funciona el proceso de biselado
3. Beneficios de la construcción con carburo
5. Elegir el tamaño de cortador adecuado
6. Problemas comunes de procesamiento
Los dedos dorados son áreas de contacto conductoras ubicadas a lo largo del borde de una placa de circuito impreso. Se utilizan habitualmente para conectar una PCB con una ranura o conector compatible. Antes de la inserción, es posible que sea necesario biselar los extremos de los dedos de oro para crear una superficie de guía inclinada.
Un bisel procesado correctamente ayuda a guiar la placa hacia el conector y permite una inserción y extracción suaves. El estado de la superficie chapada en oro es particularmente importante porque los rayones, el pelado o los bordes irregulares pueden afectar el área de contacto y la apariencia del tablero terminado.
En la producción automatizada de PCB, se utiliza una cortadora biseladora dedicada para mecanizar el borde de la placa. Su estado de vanguardia, su precisión dimensional y su compatibilidad con la máquina influyen en la consistencia del bisel acabado.
La cortadora de carburo se sujeta al eje de una máquina biseladora automática de PCB. Durante la operación, la herramienta gira a alta velocidad mientras la PCB se transporta a través de la máquina a una velocidad de alimentación controlada.
El extremo del dedo dorado entra en contacto con el filo giratorio, que fresa el borde de la tabla para formar una superficie guía inclinada. El proceso está diseñado para mecanizado continuo y puede producir un bisel consistente cuando la configuración de la máquina y las condiciones de alimentación se controlan adecuadamente.
Un punto importante es que el cortador por sí solo no determina el ángulo de bisel. El ángulo de bisel está preestablecido y ajustado por la máquina biseladora. La cortadora es una herramienta de mango recto y la configuración de la máquina determina el ángulo de procesamiento requerido.
La fresa está fabricada con carburo cementado de grano ultrafino, también conocido como acero de tungsteno. Este material ofrece alta dureza y resistencia al desgaste, lo que lo hace adecuado para operaciones de corte repetidas en la fabricación de PCB.
Su construcción de carburo sólido respalda el rendimiento de corte requerido para el biselado continuo de dedos de oro. No obstante, la selección de herramientas debe tener en cuenta el material de la placa, el husillo de la máquina, los parámetros de corte y el volumen de producción.
Para tableros con alto contenido de fibra de vidrio o alto contenido de relleno inorgánico, el desgaste de la herramienta puede aumentar. Estos materiales deben evaluarse mediante el procesamiento de muestras para confirmar la calidad del corte y la compatibilidad de las herramientas antes de la producción en masa.
El estado del filo es especialmente importante al mecanizar bordes de PCB chapados en oro. Un borde afilado sin tratar o un borde cortante dañado pueden crear rayones, fricción o tensión localizada durante el proceso de biselado.
La pasivación y el pulido espejo ayudan a eliminar las puntas afiladas a lo largo del filo y producen una superficie de contacto más suave. Esto puede reducir la fricción contra la capa chapada en oro y reducir el riesgo de que el oro se desprenda durante el mecanizado.
Sin embargo, el cortador es sólo un factor que afecta el resultado final. También es necesario considerar la adhesión de la capa de oro, el estado de la placa, el descentramiento del husillo, la eliminación de polvo y la velocidad de alimentación. Se recomienda la inspección del primer artículo antes de la producción continua.
Elegir una fresa basándose únicamente en su diámetro puede provocar problemas de instalación o procesamiento. La herramienta debe coincidir con el husillo, la pinza y el espacio de instalación disponible de la máquina biseladora.
La gama de especificaciones del producto incluye diferentes combinaciones de diámetro de fresa, cantidad de dientes, diámetro de vástago y longitud. Los diámetros de cortador listados incluyen 1,5 mm, 2 mm, 3 mm, 3,175 mm, 4 mm, 6 mm y 6,35 mm. Los diámetros de vástago incluyen 3,175 mm, 6 mm y 6,35 mm, según el modelo.
Antes de realizar el pedido, confirme la siguiente información:
● Diámetro del cortador:Verifique el diámetro requerido con el espacio de instalación de la máquina y la configuración de procesamiento.
● Diámetro del mango:Haga coincidir el vástago con el husillo y el collar para garantizar una sujeción segura.
● Longitud de la herramienta:Confirme la longitud de corte y la longitud total requerida para la configuración de la máquina.
● Número de dientes:Seleccione el modelo correspondiente según las condiciones de mecanizado requeridas y la compatibilidad del equipo.
● Material del tablero:Proporcione el tipo de PCB y las características relevantes del material para la evaluación de herramientas.
Proporcionar un modelo de máquina, una muestra de cortador existente o un dibujo técnico puede ayudar a verificar las dimensiones requeridas antes de la producción.
Los rayones en los dedos de oro, el revestimiento descascarado y las superficies biseladas desiguales pueden deberse a varias causas diferentes. Es posible que reemplazar el cortador sin verificar el estado de la máquina y la placa no resuelva el problema subyacente.
Las posibles causas incluyen un filo astillado, pasivación insuficiente, descentramiento excesivo de la herramienta, mala recolección de polvo, velocidad de avance excesiva o adhesión débil de la capa chapada en oro. Inspeccione la superficie del cortador y de la PCB durante la prueba del primer artículo.
Las ondulaciones de la superficie y las marcas visibles de las herramientas pueden estar asociadas con el desgaste del husillo o la pinza, una rigidez insuficiente de la herramienta, un transporte inestable del tablero o una relación inadecuada entre la velocidad del husillo y la velocidad de avance.
Los ángulos de bisel desiguales pueden resultar de ajustes incorrectos del ángulo de la máquina, desviaciones en el posicionamiento de la placa, transporte inestable o descentramiento anormal del husillo. El ángulo de bisel se debe verificar y ajustar a través de la máquina en lugar de asumir que el cortador tiene un ángulo de formación fijo.
Un alto contenido de fibra de vidrio, una mala extracción de polvo, una temperatura de corte excesiva y parámetros de procesamiento inadecuados pueden acelerar el desgaste de la herramienta. La inspección periódica ayuda a identificar cambios en las condiciones de la vanguardia antes de que afecten la calidad de la producción.
La instalación correcta y el mantenimiento de rutina ayudan a preservar el estado de la herramienta y respaldan un procesamiento estable. Antes de utilizarlo, inspeccione el cortador con un aumento adecuado para detectar grietas, astillas o daños en los bordes. El vástago y el collar deben estar limpios y se debe verificar el descentramiento de la herramienta antes de mecanizar.
Durante la producción, mantenga en funcionamiento el sistema de recolección de polvo para eliminar la fibra de vidrio y otros residuos de corte. Evite cambios repentinos en la velocidad de alimentación de las tablas, que pueden introducir cargas de impacto y aumentar el riesgo de daños en el filo.
Después del procesamiento, retire el polvo con un cepillo suave y guarde el cortador en un lugar seco. Evite el contacto entre el filo y objetos duros. Cuando el borde se vuelve desafilado, un reafilado profesional puede restaurar su capacidad de corte. Se debe verificar nuevamente el descentramiento después del rectificado antes de reinstalar la herramienta.
Se debe realizar un corte de prueba y una inspección del primer artículo después de la instalación o el reemplazo de la herramienta. Verifique el ángulo de bisel, el acabado de la superficie y el estado de la capa chapada en oro antes de continuar con la producción continua.
R: Se utiliza en máquinas biseladoras de PCB para biselar los extremos de los dedos dorados chapados en oro. El proceso crea una superficie guía inclinada para soportar la inserción de PCB en los conectores.
R: No. El cortador tiene una estructura de vástago recto sin un ángulo de formación fijo. El ángulo de bisel lo establece y ajusta la máquina biseladora de PCB.
R: La pasivación y el pulido espejo ayudan a eliminar las puntas afiladas y crear un filo más suave. Esto ayuda a reducir la fricción, los rayones y el riesgo de pelar la superficie chapada en oro.
R: Se pueden evaluar los tableros finos de FPC para detectar biselados. La velocidad de alimentación de la placa debe reducirse para limitar el impacto del corte y se recomienda realizar pruebas de muestra antes de la producción. Los tableros de FPC con placas de refuerzo gruesas también requieren evaluación previa.
R: Las posibles causas incluyen un filo de corte astillado o insuficientemente pulido, descentramiento excesivo de la herramienta, polvo atrapado entre la herramienta y el tablero, alta velocidad de avance o mala adhesión de la capa chapada en oro. Estos factores deben comprobarse individualmente.
R: Verifique las especificaciones del husillo y el collar, el espacio de instalación, la longitud requerida de la herramienta y la configuración de la máquina. Las dimensiones del cortador deben confirmarse con el plano del equipo o una muestra de herramienta existente.
R: Sí. El reafilado profesional puede restaurar un filo desafilado cuando la condición de la herramienta lo permite. Después de esmerilar, inspeccione el filo y vuelva a verificar el descentramiento de la herramienta antes de volver a instalarla.
R: Realice pruebas del primer artículo para confirmar el ángulo de bisel, el acabado de la superficie y el estado de la capa chapada en oro. También verifique la instalación del cortador, el descentramiento del husillo, la limpieza del portaherramientas, la posición de la placa y la recolección de polvo.
El biselado consistente de PCB con dedos de oro requiere la combinación correcta de construcción de herramientas de carburo, preparación de vanguardia, compatibilidad de máquinas y control de procesos. La evaluación de estos factores antes de la producción ayuda a los fabricantes a mantener una calidad de bisel estable y reducir los defectos superficiales evitables.
¿Busca una cortadora de carburo para biselar con dedos dorados de PCB?
Envíe las especificaciones de su máquina, el dibujo del cortador o los requisitos de muestra a nuestro equipo.
Enviar una consulta