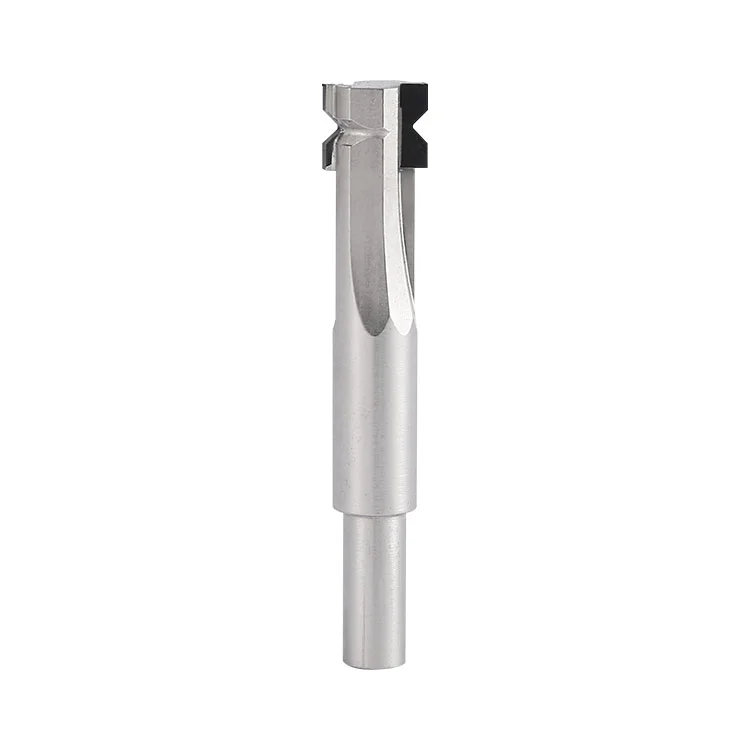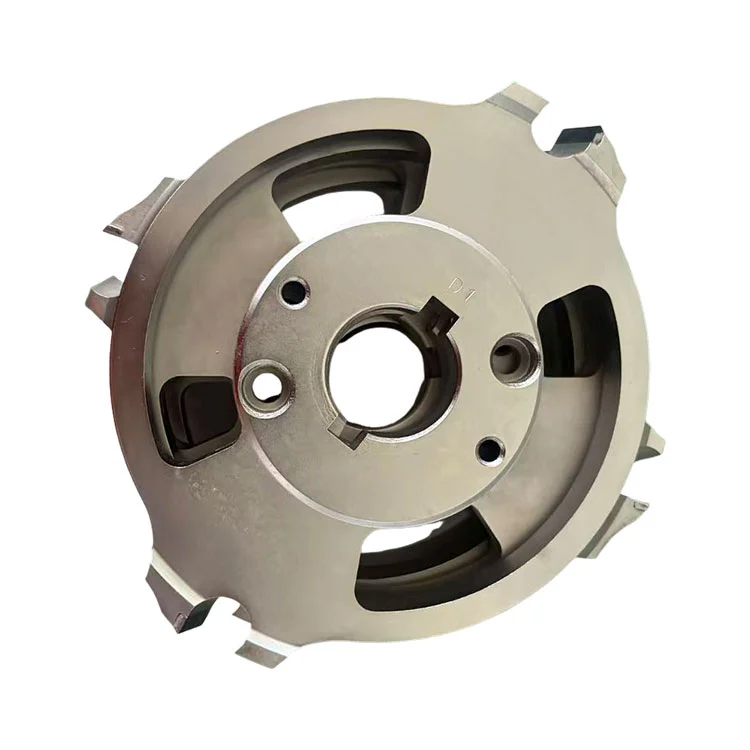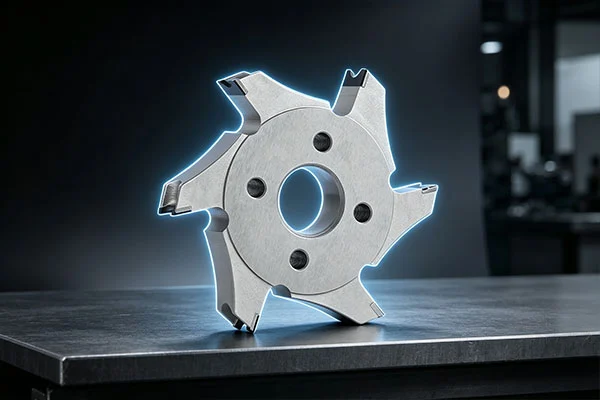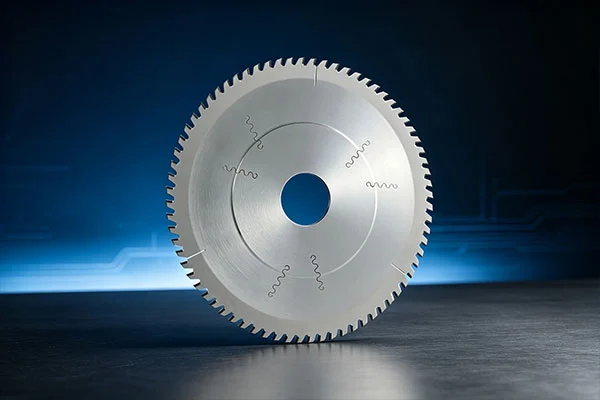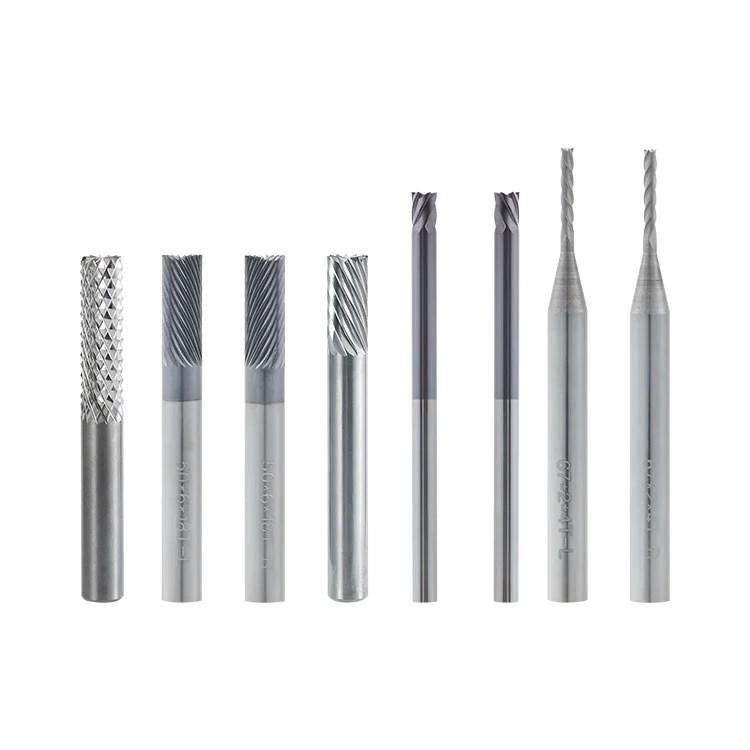
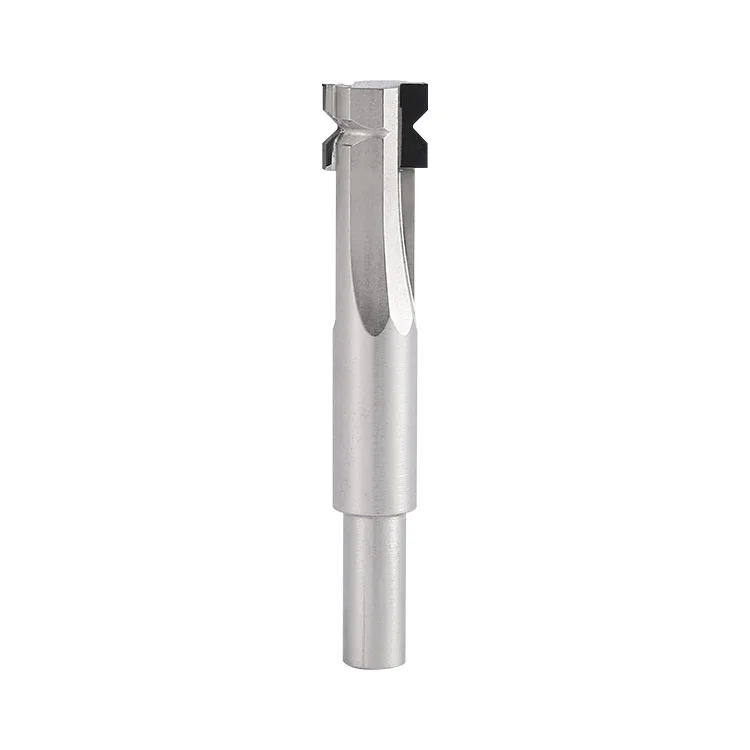
Winway, fabricante de cortadores de radio de esquina pequeño de PCB PCD de China, ofrece herramientas de corte de precisión para fabricantes de PCB que buscan soluciones confiables de mecanizado de microradio. Su vástago de aleación de acero está integrado con un inserto de diamante PCD soldado a alta temperatura, que presenta un filo de corte de microarco rectificado con precisión. La herramienta redondea bordes afilados a lo largo de los contornos exteriores, ranuras y aberturas de orificios de la PCB, convirtiendo los bordes en ángulo recto en arcos en R suaves. Esto ayuda a reducir la concentración de tensión, evita que los bordes de la placa se astillen y se levante la lámina de cobre, y elimina las rebabas del mecanizado. En comparación con las cortadoras convencionales de acero de tungsteno de radio pequeño, el borde de diamante PCD ofrece una mayor resistencia al desgaste al mecanizar tableros rellenos de fibra de vidrio, lo que extiende la vida útil de la herramienta y respalda la producción en masa continua.
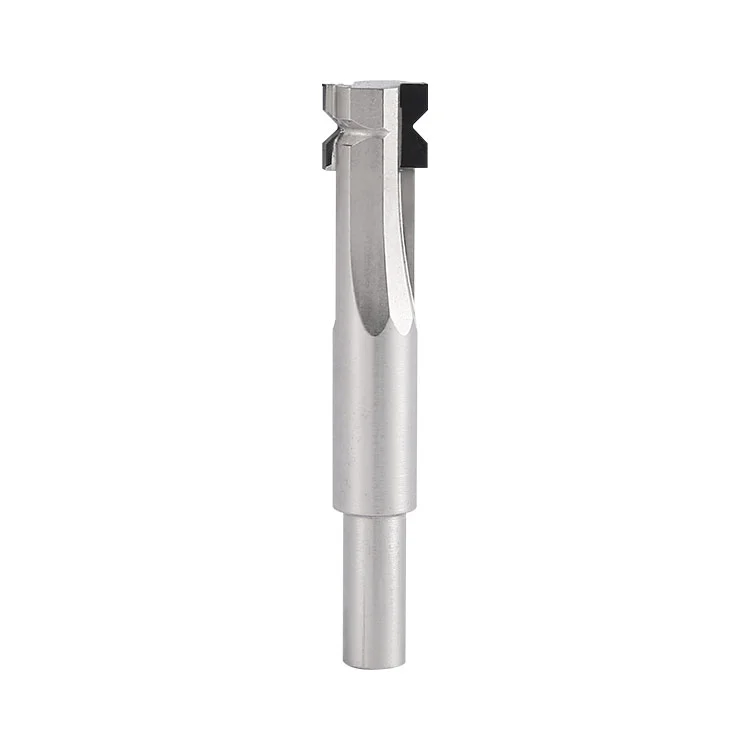
El cortador de radio de esquina pequeño para PCB PCD es una herramienta de conformado de tipo vástago que consta de un sustrato de aleación de acero y un filo de corte en forma de arco de diamante PCD soldado a alta temperatura. Está especialmente diseñado para la formación de microradios de placas de circuito impreso con valores R típicos de 0,1/0,3/0,5 mm. El filo de corte de arco preestablecido fresa esquinas redondeadas estándar en una sola pasada, logrando pasivación y desbarbado de bordes de tableros y aberturas de orificios. Pertenece a herramientas de corte de diamante dedicadas a procesos de formación de PCB.
Rotación de alta velocidad:El husillo de la máquina herramienta hace que la herramienta gire a alta velocidad y el borde cortante en forma de arco de PCD hace contacto con el borde en ángulo recto de la pieza de trabajo de PCB.
Alimentación de contorno:El filo de corte en arco avanza uniformemente a lo largo del contorno de la pieza de trabajo y elimina el material en ángulos agudos para formar un arco de microradio estándar en una sola pasada.
Evacuación de virutas:Las ranuras helicoidales para virutas evacuan rápidamente el polvo de fibra de vidrio y las virutas de resina, lo que reduce los riesgos de rayones y quemaduras térmicas en el filo y la superficie de la tabla causados por la fricción de las virutas.
Mecanizado resistente al desgaste:Gracias al borde de diamante PCD de dureza ultra alta, la herramienta se desgasta lentamente al cortar material relleno de fibra de vidrio, lo que garantiza dimensiones R estables en todos los lotes y reduce la frecuencia de cambio frecuente de herramienta.
| Artículo | Especificación de parámetros |
| Nombre del producto | Cortador de radio de esquina pequeño PCD PCB |
| Diámetro exterior de corte | 9,5 mm |
| Longitud Total | 55mm |
| Diámetro del vástago | 6mm |
| Radio opcional | R0.1 / R0.3 / R0.5mm |
| Material del filo | Diamante policristalino PCD |
| Material de sustrato del vástago | Acero de aleación de alta resistencia tratado térmicamente |
Tableros FR-4 y fibra de vidrio:Redondeo, pasivación y desbarbado de bordes de placas para placas de fibra de vidrio PCB FR-4, placas con alto contenido de TG y placas con alto contenido de fibra de vidrio.
PCB con base de aluminio y núcleo metálico:Formación de ángulos R en bordes y aberturas de orificios de PCB con base de aluminio y PCB con núcleo metálico.
Tableros multicapa y de cobre pesado:Redondeo de las esquinas del contorno para ayudar a evitar que la lámina de cobre se levante y se astillen los bordes.
Procesamiento de ranura V-CUT:Tratamiento en ángulo R en ambos extremos de las ranuras V-CUT para reducir el riesgo de agrietamiento durante la rotura de la tabla.
Formación de PCB de producción en masa:Escenarios de mecanizado de precisión que requieren una alta consistencia del ángulo R y un mecanizado continuo de larga duración.
Mecanizado de metales macizos:Mecanizado de piezas gruesas de metal sólido, acero inoxidable o metal sólido de alta dureza. (El PCD está optimizado para sustratos a base de fibra de vidrio/resina; el corte de metal provoca fácilmente astillas de vanguardia).
Piezas con impurezas duras:Piezas de trabajo que contienen grandes cantidades de sustancias extrañas duras, partículas gruesas o impurezas metálicas masivas, que pueden provocar un impacto severo en el borde del PCD.
Profundidad de corte excesiva:La profundidad de una sola pasada excede el límite permitido del filo, lo que provoca que el borde se astille y se dañe el sustrato.
Recolección de polvo insuficiente:Equipos sin sistema de recolección de polvo, donde el polvo acumulado de fibra de vidrio acelera el desgaste de los bordes y raya la superficie del tablero.
Configuración de mecanizado inestable:Condiciones de trabajo con gran descentramiento del husillo o accesorios sueltos; El borde de PCD es muy propenso a astillarse debido a la vibración.
Corte prolongado a alta temperatura:Corte en seco con cargas pesadas y prolongadas a altas temperaturas, donde la junta soldada de PCD corre el riesgo de despegarse y el sustrato de acero corre el riesgo de deformarse térmicamente.
1. No comience a mecanizar cuando el husillo se haya desviado excesivamente, si el portaherramientas está contaminado o desgastado; La vibración astillará el borde del diamante PCD.
2. Prohibir la colisión de herramientas o el arranque del husillo con una pieza de trabajo sin sujetar.
3. El sistema de recolección de polvo debe estar habilitado; El polvo de fibra de vidrio desgasta el filo y acelera el desgaste.
4. Prohibir paradas de emergencia o cambios bruscos de dirección de alimentación bajo rotación de alta velocidad.
5. Nunca exceda la profundidad de corte máxima recomendada; Está prohibido realizar cortes de una sola pasada en toda su profundidad.
6. No utilice la herramienta para esmerilar o limpiar con chorro de arena; El borde del PCD debe estar protegido contra colisiones con objetos duros.
7. Evite la caída de la herramienta y los impactos fuertes. La punta de PCD es quebradiza y puede astillarse con un impacto menor; el vástago de acero puede doblarse después del impacto.
| Fenómeno anormal | Causa principal |
| Desbastado de bordes de tablas y extracción de fibra de vidrio | Gran descentramiento del husillo, velocidad de avance excesiva, filo de corte desafilado, exceso de relleno/impureza dentro del tablero, recolección insuficiente de polvo. |
| Tamaño de radio R inestable | Mala concentricidad, pinza deslizante, pieza de trabajo sin sujetar, sustrato de herramienta doblado debido al impacto. |
| Punta de PCD astillada/pérdida de dientes | Colisión de herramientas, impurezas extrañas duras dentro de la pieza de trabajo, fuertes vibraciones, profundidad de corte excesiva en una sola pasada. |
| Despegue de vanguardia (caída del inserto de PCD) | Calor de corte excesivo, mecanizado por sobrecarga, junta soldada dañada, corte en seco prolongado sin enfriamiento, deformación térmica del sustrato que tira de la costura de soldadura. |
| Superficie de tablero ennegrecida y borde quemado de resina. | Velocidad del husillo no coincidente, mala evacuación de virutas, virutas quemando la superficie de la placa a altas temperaturas. |
| Vida útil de la herramienta muy por debajo de las expectativas | Pieza de trabajo con alto contenido de fibra de vidrio, parámetros de corte irrazonables, efecto deficiente de recolección de polvo, corte inestable causado por sustrato deformado. |
Almacenamiento:Guárdelo individualmente dentro de una caja de herramientas exclusiva con protección de vanguardia. Sin apilamiento ni colocación desnuda para evitar colisiones.
Antes de la operación:Inspeccione visualmente si hay muescas o grietas en el filo; limpiar el polvo de la pinza; Pruebe el descentramiento del husillo.
Durante el mecanizado:Mantenga el sistema de recolección de polvo funcionando continuamente. Periódicamente tome muestras de la dimensión R y controle el desgaste del filo y la deformación del vástago.
Después del mecanizado:Quite el polvo de las virutas del filo con una pistola de aire a baja presión (sin objetos duros que rayen el filo del diamante); Inspeccione el borde del PCD en busca de microchips.
Manejo:Sostenga únicamente el vástago, no toque la punta del diamante; Evite caídas, que podrían doblar el sustrato de acero y desechar la herramienta.
R1: Principalmente causado por calor de corte excesivo y carga de impacto. La unión soldada a alta temperatura soporta una tensión excesiva y el inserto de PCD se separa del sustrato de acero de alta resistencia. La deformación térmica del sustrato de acero también aumenta el riesgo de desunión. Reduzca la profundidad de corte, optimice los parámetros y garantice la recolección de polvo y la disipación de calor.
R2: Lo más probable es que haya una mala superposición de pasadas de corte de múltiples capas, accesorios flojos, vástagos de acero doblados o un error excesivo de concentricidad de la herramienta. Prioridades: inspeccionar la pinza, el descentramiento del husillo y la rectitud del vástago.
R3: Sí. Los cortadores de PCD de radio pequeño son adecuados para PCB con base de aluminio. Optimice los parámetros de corte para evitar la adhesión de virutas de aluminio y controle el calor de corte para evitar la deformación térmica del sustrato.
DIRECCIÓN
Edificio 17, Parque Industrial Yonglida Tiansheng, Avenida Gangkou No. 50, Distrito de Wanjiang, Ciudad de Dongguan, Provincia de Guangdong, China
Teléfono
Correo electrónico